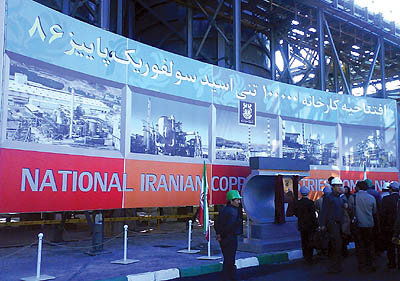
افتتاح بزرگترین طرح اسیدسولفوریک در مجتمع مس سرچشمه
شرکت ملی صنایع مس ایران به عنوان یکی از صنایع پایه کشور وظیفه اکتشاف، استخراج، بهرهبرداری از معادن مس ایران و تولید، توزیع و فروش محصولات مسی را بر عهده دارد.این شرکت افزون بر توسعه صنعتی و اقتصادی در جهت اقتدار و آبادانی کشور، توجه ویژهای به توسعه پایدار و مسائل زیستمحیطی دارد.اجرای پروژه اسید سولفوریک در مجتمع مس سرچشمه در راستای تحقق توسعه پایدار و مسائل زیستمحیطی است.
شرکت ملی صنایع مس ایران به عنوان یکی از صنایع پایه کشور وظیفه اکتشاف، استخراج، بهرهبرداری از معادن مس ایران و تولید، توزیع و فروش محصولات مسی را بر عهده دارد.این شرکت افزون بر توسعه صنعتی و اقتصادی در جهت اقتدار و آبادانی کشور، توجه ویژهای به توسعه پایدار و مسائل زیستمحیطی دارد.اجرای پروژه اسید سولفوریک در مجتمع مس سرچشمه در راستای تحقق توسعه پایدار و مسائل زیستمحیطی است.
با توجه به نوع سنگمعدن در مجتمع مس سرچشمه، استخراج بیشتر به روش پیرومتالورژی انجام میشود. طی این فرآیند، تولید گاز SO۲ در کارخانه ذوب اجتنابناپذیر است. از سال ۱۳۷۶ به این سو، پس از بررسیهای انجام شده برای جلوگیری از انتشار گازهای آلاینده صنعتی در منطقه، بنا شد کارخانه جذبکننده گاز SO۲ از خروجی کارخانه ذوب مجتمع مس سرچشمه ساخته شود. با ایجاد این کارخانه اهداف ذیل محقق خواهد شد:
جذب گاز خروجی کارخانه ذوب و کاهش چشمگیر غلظت گازهای SO۲ و SO۳ مطابق با استانداردهای زیستمحیطی.
تولید سالانه ۱۰۰هزار تن اسید سولفوریک با غلظت ۹۳درصد که تا ۳۰۰هزار تن در سال قابل افزایش خواهد بود.
اشتغالزایی به میزان ۵۰نفر.
مشخصات طرح
محصول تولیدی:اسید سولفوریک.
تناژ محصول تولیدی: ۱۰۰هزار تن.
خلوص محصول: ۹۳درصد.
میزان اشتغالزایی: ۵۰نفر.
مساحت زمین تخصیص یافته: ۲۵۰۰۰مترمربع
زیربنای نصب تجهیزات: ۱۴۲۰۰مترمربع.
مصرف برق: ۸مگاوات.
مصرف آب: ۲۲۰مترمکعب در ساعت.
مصرف هوای فشرده:
NM۳/hا۳۳۰.
مصرف گاز: ۲۶۰مترمکعب در ساعت.
وزن تجهیزات: ۵۵۰۰تن.
حجم کل بتنریزی: ۱۰۰۰۰مترمکعب.
اطلاعات مالی طرح
ارزی: ۲۲میلیون دلار.
ریالی: ۴۶۰میلیارد ریال.
از کل هزینههای طرح مبلغ ۵/۱۵۱میلیارد ریال از محل درآمد عمومی و مابقی آن از محل منابع داخلی شرکت ملی صنایع مس ایران تامین شده است.
شرح فرآیند
کارخانه اسید سولفوریک
کارخانه اسید سولفوریک مس سرچشمه از واحدهای اصلی زیر تشکیل شده است:
۱)واحد تمیزسازی و غبارزدایی
۲)واحد خشک کردن، تبدیل، جذب
۳)واحد ذخیرهسازی و بارگیری اسید محصول
۴)واحد تامین سرویسهای جانبی
۱ -واحد تمیزسازی و غبارزدایی:
هدف از این بخش تمیز کردن گاز ورودی به کارخانه از طریق حذف گردوغبار، دود و سایر ناخالصیهای همراه، در حدی است که محصول اسید سولفوریک با کیفیت مطلوب تولید شود. همچنین در این واحد دمای خوراک ورودی تا حد مناسب کاهش مییابد. این واحد از دو ناحیه اصلی تشکیل شده است.
۱-۱ناحیه تمیزسازی
در این ناحیه گاز داغ ورودی به کارخانه، نخست با اسپری اسید ضعیف، در برج C-۳۰۱ تا حدود ۵۰درجه سانتیگراد خنک و پس از جداسازی غبارات آن در برج C-۳۰۲ ، جهت خنک شدن نهایی و تنظیم رطوبت به C-۳۰۳ هدایت میشود و سرانجام با دمای ۱۳درجه سانتیگراد از این ناحیه خارج میشود.
۱-۲ -ناحیه غبارگیری مرطوب
تمیز کردن نهایی گاز در این ناحیه و طی دو مرحله سری به ترتیب در S-۳۰۱ A/B و S-۳۰۱ C/D انجام میشود. در این ناحیه نخست با اعمال یک ولتاژ بالا ذرات و غبارهای باقیمانده در گاز باردار شده، جذب لولههای سربی در WESPها شده و سپس ذرات جذب شده توسط اسید ضعیف شسته و خارج میشود.
۲ - واحد خشک کردن، تبدیل، جذب:
۲-۱ناحیه Contact
گاز خروجی از WESPها وارد واحد ۴۰۰ میشود. این گاز ابتدا بایستی خشک گردد.
فرآیند خشک کردن به ترتیب ابتدا در C -۴۰۱ با اسید ۷۸درصد و سپس در C-۴۰۲ با اسید ۹۳درصد صورت میپذیرد.
گاز خروجی از قسمت خشککننده وارد دمنده SO۲ میشود. این دمنده با توان مصرفی ۳۸۰۰KW سبب هدایت گاز جاری به طرف Stack کانورتر ذوب به کارخانه اسید سولفوریک و عامل جبران کلیه افت فشارهای سیستم است. گاز خروجی از دمنده تا دمای حدود ۴۳۵ درجه سانتیگراد گرم میشود تا شرایط مناسب برای ورود به کانورتر R-۴۰۱ را پیدا کند. واکنش تولید SO۲ به شدت گرمازا است. از حرارت ایجاد شده برای گرم کردن گاز ورودی به کانورتر در مبدلهای حرارتی استفاده میشود تا علاوه بر گرم شدن گاز، گاز ورودی به بستر بعدی با دمای مناسب وارد آن شود. درصد تبدیل گاز SO۲ به SO۳ در کانورتر بیش از ۹۹درصد میباشد. گاز خروجی از ناحیه Contact بایستی تا حدود ۲۰۰ درجه سانتیگراد خنک شود. کنترل دماهای جریانهای ورودی و خروجی بسترهای کانورتر اهمیت بسیار زیادی دارد زیرا در صورتی که دمای جریانهای ورودی از محدوده مجاز پایینتر باشد سرعت تبدیل پایین میآید و نیز چنانچه دمای جریانهای خروجی از محدوده مجاز بالاتر باشد واکنش تبدیل SO۲ به SO۳ برگشتپذیر میشود که هر دو این پدیدهها نامطلوب بوده و سبب کاهش راندمان تولید اسید و تجاوز غلظت SO۲ خروجی از Stack از حد استاندارد
میگردد که این مهم توسط ترموکوپلها و دمپرهایی که در مسیر جریانهای ورودی و خروجی بسترهای کانورتو نصب شده، انجام میشود.
۲-۲ - ناحیه Strong Acid
هدف از این بخش، جذب SO۲ تولیدی با آب جهت تولید اسید سولفوریک میباشد.
این فرآیند در برج جذب C-۴۰۳ توسط چرخش اسید غلیظ انجام میشود. اسید خروجی از پایین برجهای C-۴۰۳ و C-۴۰۱ وارد پمپ تانکهای V-۴۰۳ و V-۴۰۱ میشود و پس از خنک شدن در اسید کولرها توسط پمپ به قسمت بالای این برجها برگردانده میشود.
بخشی از اسید غلیظ جمعآوری شده در V-۴۰۳ جهت جبران غلظت اسید موجود در V-۴۰۲ به این مخزن جریان مییابد. از آنجا که سطح اسید در این پمپ تانک در یک سطح مشخص تنظیم شده به واحد ۶۰۰ (مخازن ذخیره) منتقل میگردد. گازهای غیر قابل جذب از برج C-۴۰۳ خارج و به دودکش هدایت میشود.
۳ - واحد ذخیرهسازی و بارگیری اسید محصول:
این واحد جهت ذخیرهسازی محصول تولیدی (اسید سولفوریک) و نیز بارگیری تانکرهای اسید برای حمل به خارج از سایت طراحی شده است. این بخش شامل ۳ تانک ۵۰۰۰ تنی برای ذخیره اسید و سکوها و سیستمهای پرکن برای بارگیری تانکر میباشد. دو سکوی بارگیری مخزن برای این منظور در نظر گرفته شده است.
۴ - واحد تامین سرویسهای جانبی
این واحد جهت تامین سرویسهای جانبی کارخانه در نظر گرفته شده است. این واحد از دو ناحیه برج خنککننده و چیلر تشکیل شده است. برج خنککن آب قابلیت تامین آب سرد مورد نیاز فرآیند را دارد. این آب بیشتر در اسید کولرها و چیلر به گردش در میآید. از چیلر برای تامین آب سرد مورد نیاز برای خنک کردن بیشتر و تنظیم رطوبت گاز فرآیند استفاده میشود.
همکاران
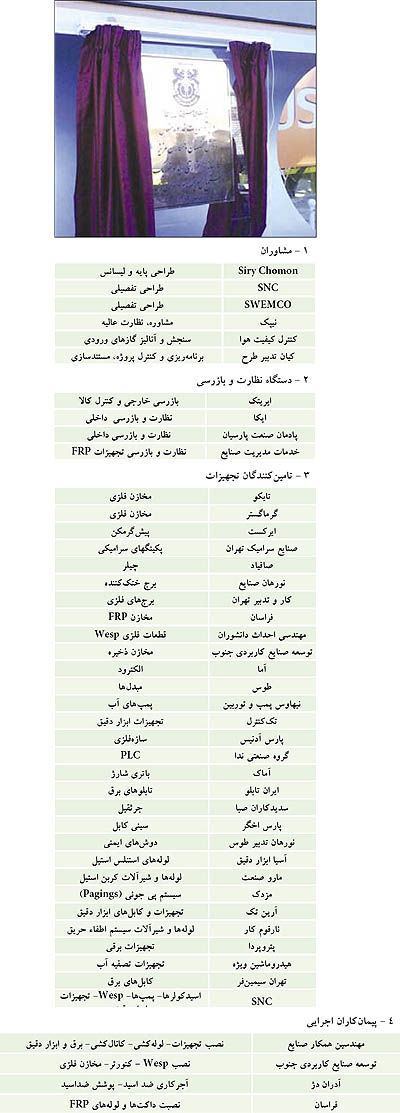
این طرح به صورت EPC توسط سازمان صنایع دفاع انجام شده است. شرکتهایی که در اجرای این طرح همکاری داشتهاند در جداول یک تا ۴ معرفی شدهاند: