مس باهنر به دنبال راهکاری برای خروج از رکود
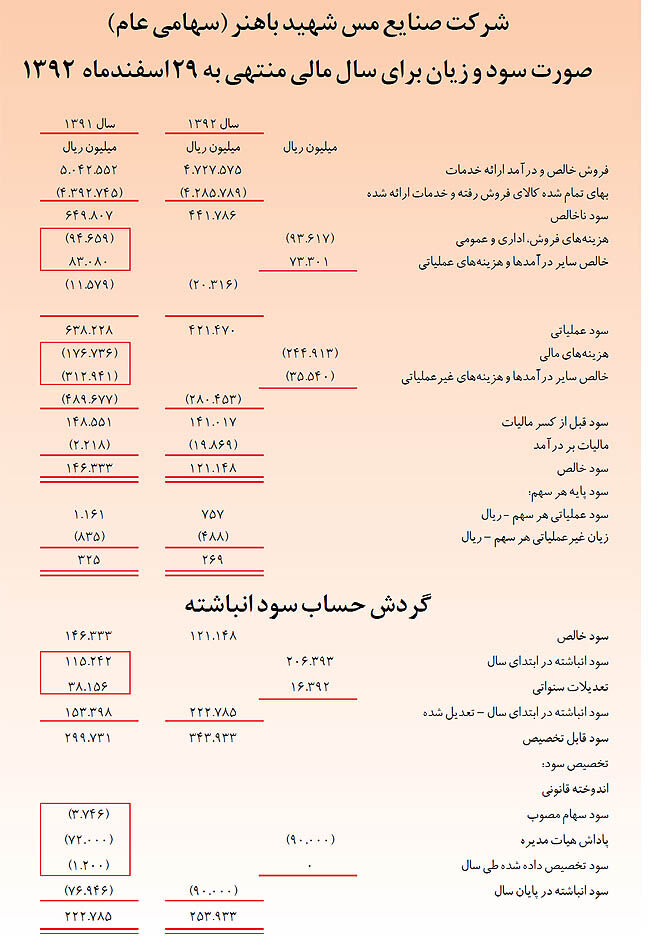
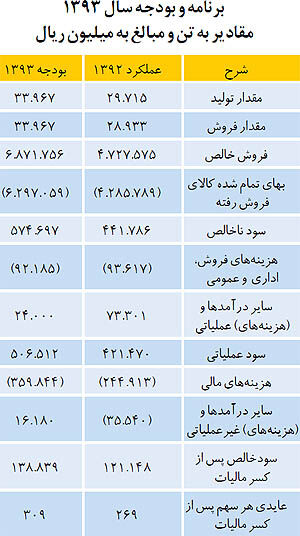
«فباهنر» ۲۵۰ ریال از سود ۲۶۹ ریالی خود را تقسیم میکند
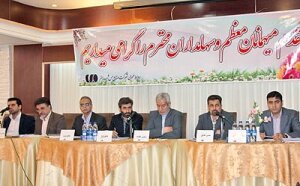
گروه بنگاهها: شرکت صنایع مس شهید باهنر در حالی مجمع عمومی عادی سالانه امسال خود را برگزار کرد که برای سال مالی یادشده معادل 269 ریال سود به ازای هر سهم محقق کرد. در جلسه مجمع عمومی عادی سالانه این شرکت تقسیم مبلغ سود به میزان 250 ریال به ازای هر سهم به تصویب رسید. در جلسه یادشده آقای احمد زمانی گندمانی به عنوان رئیس مجمع هدایت جلسه را بر عهده داشت. همچنین آقایان عبداله شیرمحمدپور و محمد عسگرزاده افشاری به عنوان ناظران جلسه و علیاکبر امینی، دبیر مجمع بودند. مدیرعامل شرکت مس باهنر در جلسه مجمع عمومی عادی سالانه این شرکت به تشریح عملکرد سال مالی 92 مس باهنر پرداخت. پیش از آن گزیدهای از فعالیتهای مس باهنر در سال مالی گذشته به تصویر کشیده شده بود که به سمع و نظر حاضران رسید.
دکترامینی در این جلسه بر مسائل و مشکلات
پیش روی مس باهنر اشاره نمود و افزود: مس باهنر در سال مالی گذشته در بازار رقابتی سختی فعالیت داشته و اکنون قصد داریم بر مسائل درونی شرکت فائق آمده و بهرهوری را در مرحله نخست افزایش دهیم.
مدیرعامل مس باهنر بر این باور است که پس از حل مسائل داخلی شرکت، «فباهنر» نیاز دارد تا راهکاری را برای حفظ موقعیت خود در بازار شناسایی نماید.دکتر امینی به دیگر برنامه خود در این شرکت اشاره وتصریح نمود: در بودجه امسال بالاترین رقم را به تولید و فروش اختصاص دادیم و امیدواریم با کسب رضایت بیشتر مشتریان این برنامه را عملیاتی سازیم.
وی یادآور شد که دو ماه نخست امسال را به خوبی سپری نمودیم و این امر روزنهای برای تحقق بودجه امسال است.
وی خاطرنشان کرد: در تلاش هستیم به عرضه محصولاتی که رقبا امکان تولید آن را ندارند اقدام کنیم. به طوری که برنامههایی را در حوزه داخلی در بخش ورق و مقاطع و در حوزه صادرات طراحی نموده ایم تا در سیستم صادرات اصلاحاتی را به عمل آوریم.
وی معتقد است که مس باهنر از سیستم صادرات خوبی برخوردار نیست. اگرچه سالیان سال شرکت از توانایی فروش مطلوبی برخوردار بوده اما با توجه به تحریمها، امروز مس باهنر به شرکتی محدود تبدیل شده است.
دکتر امینی افزود: به علت تحریم حمل و نقل دریایی صادرات به کشورهای اروپایی هزینهبر شده، از طرفی اگر هزینه تعرفه صادرات به اروپا نیز به این ماجرا اضافه شود، قیمت خرید ورق مسی شرکت مس باهنر با قیمت همان ورق در آلمان برابری میکند. از این رو ما باید به دنبال تمهیداتی باشیم تا بتوانیم خود را به مصرفکنندگان نزدیکتر کنیم.
وی افزود: از سوی دیگر مس باهنر هنوز از رکود خارج نشده است. به طوری که از ابتدای سال نتوانستیم افزایش دستمزد را در قیمت فروش محصولات اعمال نماییم.
وی بر این باور است که باید بتوانیم راهکارهایی مناسب با شرایط بازار برای خروج از بنبست فروش صادراتی بیابیم.
رئوس برنامههای سال ۱۳۹۳
* دستیابی به برنامه و بودجه عملیاتی شرکت (برنامه فروش عملیاتی ابلاغ شده)
* تهیه طرح جامع و سند چشمانداز ۱۰ ساله شرکت در چارچوب برنامهریزی استراتژیک
* تامین و مدیریت نقدینگی در راستای کاهش هزینههای مالی
* محور قراردادن افزایش سهم بازار در کلیه فرآیندهای شرکت و تقویت ساختار فروش و بازاریابی و افزایش شاخص رضایت مشتریان
* افزایش سودآوری با انجام فعالیتهای تجاری بهینه و همسو با ماموریت شرکت
* ارتقا و بهروز آوری سیستمهای نظارت صنعتی خصوصا سیستمهای مالی و قیمت تمام شده، سیستم خرید و مصرف مواد اولیه
* اصلاح روشها، ساختار و ساماندهی فعالیتها با توجه به برنامههای بلندمدت شرکت
* تدوین برنامه، حفظ و توسعه منابع انسانی و سازماندهی مناسب به منظور توسعه دانش و مهارت کارکنان با تاکید بر آموزش، جانشینپروری و ...
* توسعه منابع کارشناسی باایجاد شبکه اطلاعاتی، آموزشی و ... با تجهیزات پرتابل و وایرلس
* سازماندهی وضعیت قراردادهای شرکت (امور قراردادها)
* استانداردسازی ضایعات، محصول در جریان و موجودی کالا و تمرکز بر راهکارهای بهینهسازی آنها.
* بازنگری و عملیاتی نمودن نظام پیشنهادات به عنوان مهمترین رکن سیستم مدیریت مشارکتی
* تحول در نظام جامع کنترل کیفی و جاریسازی فرهنگ خودکنترلی
* توجه و برنامهریزی لازم به منظور حل مسائل زیستمحیطی
* راهاندازی کارخانه تولید لوله مسی و بازنگری کامل در نحوه مدیریت آن
* تمرکز بر راهکارهای کاهش توقف تولید با رویکرد نگهداری و تعمیرات سیستمی و مدیریت ساخت و تامین قطعات و تجهیزات
* محور قرار دادن مدیریت توسعه تکنولوژی در کلیه فرآیندهای جاری و عادی شرکت
* تامین ماشینآلات و تجهیزات سرمایهای ضروری
* مکانیزه کردن سفارشات در شبکه انفورماتیک با قابلیت رهگیری آخرین وضعیت
* کاهش موجودی کالا در جریان ساخت
* بهبود کیفیت و کاهش ضایعات
جایگاه شرکت در صنعت و وضعیت رقابتی آن در داخل کشور
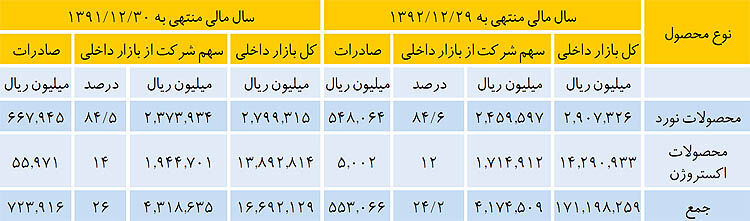
شرکت در صنعت فلزات اساسی فعالیت میکند. مقدار فروش صنعت مزبور در سالجاری نسبت به سال قبل کاهش یافته که اهم دلایل آن عبارت است از کاهش صادرات، کاهش تولید صنایع پایین دستی و مشکلات تامین مواد اولیه میباشد. بهرغم مشکلات موجود شرکت مس باهنر در بین شرکتهای فعال این صنعت با فروش بالغ بر ۴.۱۷۴.۵۰۹ میلیون ریال همچنان رتبه نخست را در بازار داخلی دارد. همچنین سهم فروش محصولات مختلف این شرکت از کل بازار داخلی و صادرات به شرح زیر است:
در شرایط بازارداخلی و رقابت سنگین موجود و نیز واردات محصولات از کشورهای چین و ترکیه، این شرکت موفق به ارائه محصولات خود به مقدار ۲۵.۹۴۷ تن و به ارزش ۴.۱۷۴.۵۰۹ میلیون ریال گردید که نسبت به سال ۹۱ دارای نوسان ۰۳/۰ کاهش در ارزش و ۰۱/۰ کاهش در مقدار است. همچنین طی سال ۹۲، ۷۵ درصد و ۸۲ درصد به ترتیب از ارزش و مقدار بودجه فروش محقق شده است.
کارخانه اکستروژن بخشی از تولید لوله مسی سال ۱۳۹۲ را انجام داده است و از آنجایی که میزان تولید این کارخانه بسیار ناچیز بوده است تفکیک سهم بازار آن از محصولات اکستروژن امکانپذیر نمیباشد.
براساس اطلاعات جمعآوری شده شرکت مس شهید باهنر دارای سهم مناسبی از بازار داخلی میباشد به این ترتیب که در بخش تسمه و ورق مسی ۸۱ درصد، تسمه و ورق برنجی ۸۶ درصد، لوله مسی ۱۷ درصد، لوله برنجی ۴۲ درصد، مقاطع مسی ۴۲ درصد و مقاطع برنجی ۱۱ درصد از کل بازار را در دست داشته و مجموعا با داشتن ۲۴ درصد از کل بازار و حتی با کاهش دو درصدی نسبت به سال گذشته به عنوان رهبر بازار مطرح میشود.
اطلاعات طرحهای توسعه شرکت
کارخانه لوله مسی
طرح احداث کارخانه لوله مسی در شهریورماه ۱۳۹۰ به دست ریاست محترم جمهوری با ظرفیت اسمی ۱۲۵۰۰ تن به بهرهبرداری رسیده است. اما به دلیل عدم اتمام فعالیتهای مربوط به تست و راهاندازی ماشینآلات و عدم خریداری دانش فنی، تولید این کارخانه در هیچ مقطع زمانی در حد و اندازه ظرفیت اسمی نبوده است.
طی ۶ ماه تولید سال ۱۳۹۰، ۱۶۳ تن محصول نهایی و ۱۲۵ تن لوله نیمه ساخته مورد استفاده کارخانه اکستروژن تولید شد و این روند در سال ۱۳۹۱ نیز ادامه یافت تا اینکه از مهرماه ۹۱ به بعد عملیات ریختهگری به دلیل اتمام تیغههای ماشین برادهبرداری (milling) متوقف شد و به تبع آن سایر ماشینآلات پایین دست به ترتیب متوقف شد.
در فروردین ماه سال ۱۳۹۲ پانچ لیست از موانع
پیش رو در راستای حل مشکلات تولید تهیه و اقدام به رفع آنها شده است که در ذیل به آنها اشاره میشود.
۱- اجرای طرح تیلت اضطراری کوره هلد
۲- اجرای طرح بازشدن پلاگ تخلیه اضطراری کوره هلد در مواقع قطعی برق
۳- بازنگری و اصلاح در میز انتقال لوله بعد از ریختهگری تا دستگاه براده برادر
۴- اجرای طرح تعویض و بهینهکردن لولههای امولسیون دستگاه PSW
۵- رفع عیب نوسانات جریان و ولتاژ کوره هلد
۶- در مدار قرار گرفتن دیزل شماره ۲ که به خاطر عیب برد گاورنر از مدار خارج بود
۷- اجرای روش آزمایشی تغییر در ترموکوپل کوره هلد
۸- نصب و اجرای دستگاه میلینگ جدید (ساخت داخل - کارگاه ساخت)
۹- تهیه نقشه و ریختهگری فرمر اینداکتور کوره هلد
۱۰- پیگیری و تهیه نمونه داخل برای مندرل تیپ دستگاه PSW - شرکت پولادیر
۱۱- پیگیری و تهیه نمونه داخلی برای سیگمنت دستگاه میلینگ - شرکت الماسهساز
۱۲- اجرای طرح تغییر در پنجره ریختهگری
۱۳- جایگزینی روغن کشش JR ۱۹۶۲ Tubal با روغن کشش Q۸ (واحد آزمایشگاه)
۱۴- تکمیل قطعات مربوط به درخواست شرکت MRB جهت ادامه کار اسپینرها
۱۵- پیگیری درخواستهای SMS جهت یافتن جایگزین
لذا اقدامات انجام گرفته در خصوص اولین ریختهگری به شرح ذیل می باشد:
۱- اصلاح موقعیت کوره هلدینگ (با اندازه
۵/۲ سانتیمتر از مرکز خارج بود)
۲- تراز کردن میز انتقال لوله با کوره هلدینگ و پنجره ریختهگری
۳- تنظیم دستگاه براده بردار (میلینگ)
۴- اصلاح در سیستم تخلیه کوره ذوب
بعد از انجام این اقدامات در تاریخ ۱۸/۹/۹۲ موفق به ریختهگری شدیم. این ریختهگری تقریبا سه روز طول کشید و مقدار ۵۰ تن لوله مادر ریختهگری شد. آزمایشی بودن و عدم نیاز دلایل توقف زود هنگام ریختهگری بود. لذا تغییرات انجام شده روی سیستم ذوب و ریختهگری تاییدیه گرفت.
در ادامه لولههای مادر برای براده برداری سطح به دستگاه میلینگ منتقل شدند و بعد از انجام تنظیمات و اصلاحات حین کار تعداد موردنیاز براده برداری شدند و کار میلینگ مورد تایید قرار گرفت.
تنظیمات دستگاه PSW نیز در ادامه انجام شد و مورخ ۲۶/۹/۹۲ اولین لوله مادر نورد شد و در ادامه و با کنترل و اصلاح پارامترها سرعت نورد به ۸ متر به دقیقه افزوده شد که البته هنوز جای بهبود دارد.
لولههای نورد شده به دستگاه DDL منتقل شده و در آنجا نیز مورد کشش قرار گرفتند و به سایز ۵/۱ ×۳۵ میلیمتر رسیدند. سرعت این دستگاه تا ۶۰ متر بر دقیقه هم تست شد و تاییدیه گرفت. برای تایید کیفیت لوله مقدار ۳۰ تن از لولههای کشیده شده به واحد اکستروژن منتقل و تا پاسهای نهایی کشیده شدند و بنا به گزارش واحد اکستروژن مورد تایید قرار گرفتند.
از تاریخ ۷/۱۰/۹۲ کار روی اسپینرها آغاز شد. همزمان با این تاریخ کار روی سیستم هندلینگ نیز شروع شد تا انتقال بسکتها به صورت اتوماتیک انجام شود. با انجام اصلاحات و رفع برخی عیوب از جمله نصب هیتر تانک روغن و مشکلات برقی در تاریخ ۷/۱۱/۹۲ اسپینر شماره یک راهاندازی شد و اولین لوله را کشید و در ادامه با انجام تنظیمات و اصلاحات به سرعت ۲۰۰ تا ۳۰۰ متر بر دقیقه رسید. از این رو اسپینر غیر از مشکل دوربین کنترل سرعت و سیستم اتوپوینت مورد تایید قرار گرفت. سپس سراغ اسپینر شماره ۳ رفته و شروع به اصلاح و تنظیمات کردیم و مشابه اسپینر یک در تاریخ ۵/۱۲/۹۲ اولین لوله را کشید ولی هنوز جای کار و بهبود دارد.
مواردی وجود دارد که باید از آنها بهعنوان کارهای بزرگ یاد کرد چرا که با وجود عدم دانش فنی دستگاهها و بدون تیم فنی خارجی انجام شده به طوری که تحسین تیم خارجی را به همراه داشت:
۱- راهاندازی اسپینر شماره ۲
اسپینر شماره ۲ تا به حال اصلا راهاندازی نشده بود به طوری که بهعنوان یدکی دو دستگاه اسپینر دیگر بود لذا با تلاش و همت موفق به راه اندازی آن شدیم و توانستیم اولین لوله را با آن بکشیم. لذا توان تولید از دو دستگاه به سه دستگاه افزوده شد.
۲- راهاندازی کاتر دستگاه PSW
دستگاه اتوماتیک برش لوله مربوط به دستگاه نورد PSW اصلا راهاندازی نشده بود و این کار با دست انجام میشد که نتیجه آن گاها توقف دستگاه نورد و بالطبع توقف تولید و افزایش ضایعات می شد از این رو با همت و تلاش این دستگاه نیز راهاندازی و در مدار کار قرار گرفت.
۳- اقدام به راهاندازی سیستم هندلینگ
انتقال بسکت لوله در مسیر پروسهها موضوع دقیق، وقت گیر و استهلاک زا بود چرا که این عمل از طریق جرثقیل سقفی صورت میگرفت و نیاز بود این روش اتوماتیک باشد. لذا با تشکیل یک تیم فنی این کار نیز شروع شد و تا حدود ۴۰ درصد کار انجام شده و به صورت اتوماتیک عمل حمل بسکت لولهها صورت میگیرد.
با انجام اصلاحات فوق پیشبینی میگردد حدود ۶۰ درصد موانع تولید با کیفیت خوب رفع شده باشد و مابقی باید در حین تولید رفع گردد لذا کارخانه لوله مسی با ذکر موارد زیر توانایی شروع تولید ( بدون لوله شیار داخل) را دارد:
۱- تامین مواد اولیه (از جمله کاتد برش خورده)
۲- تامین قطعات و ابزار آلات
۳- تامین نیروی انسانی
۴- خرید لیفتراک
۵- تامین گاز خنثی نیتروژن
مواردی که برای سال ۹۳ در دستور کار قرار دارد و مهم هستند عبارتند از:
۱- راهاندازی دوربین کنترل سرعت دستگاههای اسپینر (کار بزرگ)
۲- تکمیل سیستم هندلینگ (کار بزرگ)
۳- راهاندازی دستگاه تولید لوله شیار داخل (کار بزرگ)
۴- شروع تولید در نیمه دوم سال با پیشبینی تولید حداکثر ۲۵۰۰ تن تا پایان سال
برنامههای آینده شرکت
با توجه به استراتژی تدوین شده اهم برنامههای آتی به شرح ذیل میباشد:
- دستیابی به برنامه و بودجه عملیاتی شرکت (برنامه فروش عملیاتی ابلاغ شده)
- تهیه طرح جامع و سند چشمانداز ۱۰ ساله شرکت در چارچوب برنامه ریزی استراتژیک
- تامین و مدیریت نقدینگی در راستای کاهش هزینههای مالی
- محور قرار دادن افزایش سهم بازار در کلیه فرآیندهای شرکت و تقویت ساختار فروش و بازاریابی و افزایش شاخص رضایت مشتریان
- افزایش سودآوری با انجام فعالیتهای تجاری بهینه و همسو با ماموریت شرکت
- ارتقا و بهروز آوری سیستمهای نظارت صنعتی خصوصا سیستمهای مالی و قیمت تمام شده، سیستم خرید و مصرف مواد اولیه
- اصلاح روشها، ساختار و ساماندهی فعالیتها با توجه به برنامههای بلندمدت شرکت
- تدوین برنامه، حفظ و توسعه منابع انسانی و سازماندهی مناسب به منظور توسعه دانش و مهارت کارکنان با تاکید بر آموزش، جانشینپروری و ...
- توسعه منابع کارشناسی با ایجاد شبکه اطلاعاتی، آموزشی و ... با تجهیزات پرتابل و وایرلس
- سازماندهی وضعیت قراردادهای شرکت (امور قراردادها)
- استانداردسازی ضایعات، محصول در جریان و موجودی کالا و تمرکز بر راهکارهای بهینهسازی آنها
- بازنگری و عملیاتی نمودن نظام پیشنهادات به عنوان مهمترین رکن سیستم مدیریت مشارکتی
- تحول در نظام جامع کنترل کیفی و جاریسازی فرهنگ خودکنترلی
- توجه و برنامهریزی لازم به منظور حل مسائل زیستمحیطی
- به ظرفیت رسانی کارخانه تولید لوله مسی و بازنگری کامل در نحوه مدیریت آن
- تمرکز بر راهکارهای کاهش توقف تولید با رویکرد نگهداری و تعمیرات سیستمی و مدیریت ساخت و تامین قطعات و تجهیزات
- محوریت قراردادن مدیریت توسعه تکنولوژی در کلیه فرآیندهای جاری و عادی شرکت
- تامین ماشینآلات و تجهیزات سرمایهای ضروری
- مکانیزهکردن سفارشات در شبکه انفورماتیک با قابلیت رهگیری آخرین وضعیت
برنامه و بودجه سال ۱۳۹۳
مقادیر به تن و مبالغ به میلیون ریال